



Indkøbsspecifikation
|
Parameter |
Nødvendige data |
|
Trådmateriale |
Stål / rustfrit stål / kobber / aluminium / messing |
|
Trådkvalitet |
Specifik materialekvalitet |
|
Indløbsdiameter |
Diameter før tegning |
|
Udløbs diameter |
Mål diameter |
|
Reduktion pr. Pass |
Tværsnitsreduktion.- |
|
Tegnehastighed |
Faktisk driftshastighed |
|
Smøring |
Tør-/olie-/vandbaseret- |
|
Karbid kvalitet |
Påkrævet eller anbefalet |
|
Die geometri |
Krav til tilgang og leje |
|
Holder |
Monteringsdimensioner |
|
Maskine |
Tegnemaskinekonfiguration |
|
Tolerance |
Færdig-tråddimensionskrav |
Materiale og konstruktion
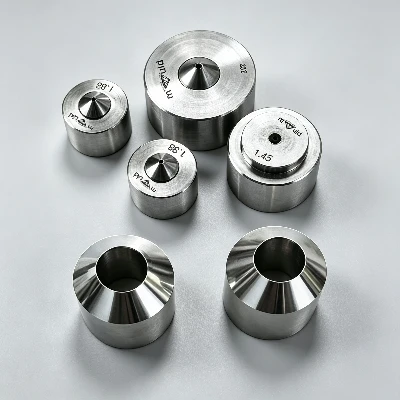
En cementeret carbid matrice er fremstillet af wolframcarbid partikler bundet med et metallisk bindemiddel, almindeligvis kobolt. Hårdmetalskæret er præcisions-bearbejdet og færdigbearbejdet til at danne den indvendige tegneprofil, og monteres derefter i en understøttende stålholder, når det kræves.
Den indvendige profil indeholder normalt en indgangssektion, indflyvnings-/reduktionszone, leje og udgangssektion. Lejet styrer den endelige tråddiameter, mens tilgangszonen bestemmer, hvordan tråden gradvist komprimeres, før den når dimensioneringssektionen.
Engineering ansøgning
Hovedformålet med matricen er at tilvejebringe en kontrolleret reduktionsbane, mens stabile tråddimensioner bibeholdes over gentagne trækgennemgange. For eksempel kan en tegnelinje behandle:
4,50 mm → 4,00 mm → 3,55 mm → 3,15 mm → 2,80 mm
Hver matrice er ansvarlig for et reduktionstrin, hvilket gør det muligt at fordele den totale deformation over maskinen i stedet for at koncentrere sig i en enkelt matrice.
Denne tilgang er især vigtig for stål og andre materialer, hvor overdreven reduktion i én passage kan øge trækkraften og varmeudviklingen markant.
Matricegeometri og tråddeformation
Karbidmatricens geometri bestemmer, hvordan tråden ændrer form, når den passerer gennem værktøjet. Tilkørselsvinklen styrer den indledende deformationszone, mens lejet etablerer den endelige tværsnitsdimension.
Ved indkøb skal lejelængden tages i betragtning sammen med tråddiameter, materialehårdhed, reduktion pr. gennemløb og trækhastighed. En uhensigtsmæssig lejelængde kan øge kontaktarealet og friktionen eller give utilstrækkelig størrelseskontrol.
Valg af hårdmetalkvalitet
Forskellige hårdmetalkvaliteter giver forskellige kombinationer af hårdhed, sejhed, brudmodstand og slidstyrke. Kvalitetsvalg bør derfor baseres på den faktiske trækbelastning og slidmekanisme.
For eksempel kan en tegneproces, der involverer hård ståltråd og slibende overfladeforurening, lægge større vægt på slidstyrke, mens en applikation, der er udsat for mekanisk stød eller ustabil gevindskæring, kan kræve større sejhed.
Karbidkvaliteten bør specificeres sammen med trådmaterialet, hårdhed, reduktionsforhold og driftsbetingelser, i stedet for at vælges uafhængigt.
Egnede trådmaterialer
Hårdmetal trækmatricer kan bruges til en række metaltråde, herunder:
Carbon ståltråd
Rustfri ståltråd
Kobbertråd
Aluminiumtråd
Messingtråd
Legeret tråd
Den samme matricegeometri bør ikke automatisk anvendes på forskellige materialer. Stål og rustfrit stål genererer generelt forskellige trækbelastninger fra kobber eller aluminium, så karbidkvaliteten, reduktionsplanen, smøringen og lejegeometrien skal muligvis ændres i overensstemmelse hermed.

Driftsbetingelser
Under kontinuerlig trækning udsættes hårdmetallejet for trykkontaktbelastning, wirespænding, glidende friktion og deformationsrelateret-varme.
Den faktiske driftstilstand bestemmes af faktorer som tråddiameter, reduktion pr. gennemløb, trækhastighed, materialehårdhed, matricevinkel og smøremiddeltilstand. Forøgelse af hastigheden eller reduktion uden tilstrækkelig smøring kan øge trækkraften og grænsefladetemperaturen.
Til produktionsovervågning skal ingeniører registrere trækspænding, hastighed, smøremiddeltemperatur, smøremiddelflow, færdig diameter og trådoverfladetilstand.
Slid- og fejltilstande
Den mest almindelige fejlmekanisme er progressivt lejeslid, som øger den effektive matriceåbning og får den færdige tråddiameter til at glide opad.
Andre observerbare fejl omfatter:
|
Fiasko |
Typisk observation |
|
Slid på lejer |
Øger den færdige-trådsdiameter |
|
Ujævnt slid |
Øget ovale tråd |
|
Overfladeskader |
Langsgående ledningsridser |
|
Kantafhugning |
Lokal skade nær ind- eller udgang |
|
Karbid revner |
Pludselige dimensions- eller overfladefejl |
|
Termisk skade |
Accelereret slitage ved høj-tegning |
Integration i en tegnelinje
Hårdmetal trækmatricer installeres normalt inde i en matriceboks, matricekassette eller individuel matriceholder.
En typisk produktionssekvens er:
Trådforberedelse → Smøring → Hårdmetal trækmatrice → Trækblok → Mellemmatrice → Køling/smøring → Endelig tegning → Diameterinspektion → Tag-op
I multi-pasudstyr skal matricesekvensen synkroniseres med tegneblokkene, fordi trådhastigheden stiger, når dens tværsnitsareal falder.
Inspektion og proceskontrol
Inspektionen skal dække både matricen og den færdige wire. Vigtige matriceparametre omfatter boringsdiameter, lejelængde, boringsrundhed, overfladetilstand, koncentricitet og karbidintegritet.
På produktionssiden bør ingeniører overvåge tråddiameter, ovalitet, overfladefejl, trækspænding og produktionslængde pr. matrice. Sammenligning af disse mål gør det muligt at skelne normalt matriceslid fra problemer forårsaget af maskinjustering eller smøring.
FAQ
Spørgsmål: Hvilken hårdmetalkvalitet skal bruges til trådtræksmatricer?
A: Karbidkvaliteten skal vælges i henhold til trådmateriale, hårdhed, reduktion pr. gennemløb, trækhastighed og forventet slidmekanisme. Hårdere kvaliteter kan overvejes til slibende trækningsforhold, mens kvaliteter med højere sejhed kan være mere passende, hvor stød eller ustabil gevind er til stede.
Spørgsmål: Hvad er forskellen mellem hårdmetal og konventionelle ståltrækmatricer?
Sv: Hårdmetal giver en hårdere og mere slidstærk arbejdsoverflade end konventionelt værktøjsstål-. Dette gør den velegnet til kontinuerlig trådkontakt, hvor matricen skal bibeholde sin boringsdiameter, lejegeometri og overfladetilstand over gentagne trækgennemgange.
Spørgsmål: Hvordan påvirker indholdet af karbidbindemiddel formens ydeevne?
A: Indholdet af metallisk bindemiddel påvirker balancen mellem hårdhed og sejhed af hårdmetal. Et lavere bindemiddelindhold favoriserer generelt højere hårdhed og slidstyrke, mens et højere bindemiddelindhold kan give større sejhed. Den passende sammensætning afhænger af trådens hårdhed, trækbelastning og stødforhold.
Spørgsmål: Hvordan ved jeg, om karbidmatricekvaliteten er egnet til min wire?
A: Sammenlign matricekvaliteten med det faktiske trådmateriale, trækstyrke, hårdhed, reduktion pr. gennemløb, tegnehastighed og tidligere formfejlstilstand. Hvis en matrice udviser hurtigt slid, kan en mere slidstærk kvalitet kræve evaluering; hvis der opstår revner eller skår, bør sejhed og installationsforhold undersøges.
Spørgsmål: Hvad forårsager revner eller skår i en hårdmetal trækmatrice?
A: Revner eller afslag kan skyldes mekanisk stød under gevindskæring, overdreven trækbelastning, forkert montering af matricen, forskydning, utilstrækkelig holderstøtte eller en hårdmetalkvalitet med utilstrækkelig sejhed. Installationsskader skal skelnes fra normalt lejeslid, fordi den korrigerende handling er anderledes.
Populære tags: cementeret hårdmetal tegnematricer, Kina hårdmetal tegnematricer producenter, leverandører, fabrik


