

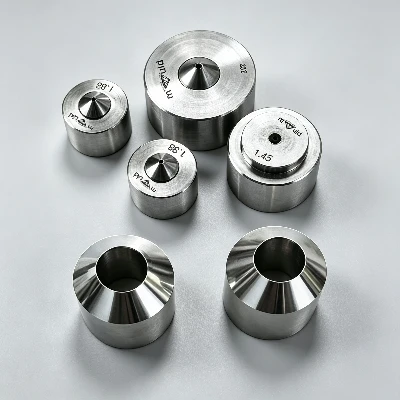
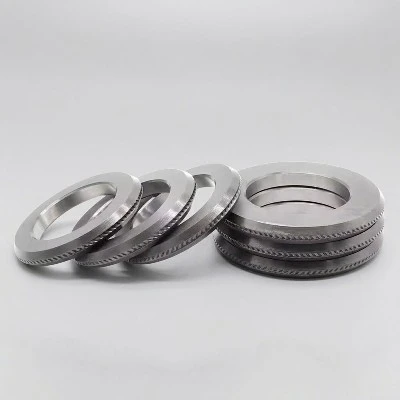


Du eliminerer hovedårsagen til nedstrømsfejl - ikke bare skjuler den.En barberingnedskæringeroverfladerevner, rulleskår, skalaer, dobbelte skind, blæsehuller og den afkullede margin fra ledningen. Tegningsmatricer deformerer kun metallet mindre og kan trække disse defekteri. Resultat: færre ventil-fjederbrud, færre svejseporøsiteter, færre udmattelsesrejekter.
Spring helt over bejdsning og forbelægning.Konventionel ståltrådstrækning kræver et afkalkningsbad og en smørebelægning før formen. Draw-peeling behøver hverken - færre procestrin, mindre kemi, mindre fodaftryk, hurtigere linje.Bevis: KIESELSTEIN procesklassificering bekræfter ingen afkalkning/belægning forud for barberstationen.
Garanteret materialerenhed, ved design.Fordi endefineretbarberingsdybden fjernes, når du verificerbart sundt, decarb-frit metal. Det er grunden til, at træk-peeling er standardoperationen for ventilfjedertråd, hvor en blød afkullet hud direkte skærer udmattelseslevetiden.
Optimal langsgående overfladetopografi.Snittet bevæger sig i fremføringsretningen og efterlader en struktur, som efterfølgende trækning og formning foretrækker. Drejning (roterende værktøj) risikerer bølger og spiralmærker på fine tråde; trådslibning renser kun kalk. Barbering vinder på fine-wire overfladekvalitet.
Tæt, gentagelig diameter og profil.Tolerancer forbliver ensartede batch efter batch - grundlaget for downstream automatiseret formning.
Restaureret metallisk glans.Særlig værdifuld til blotlagte eller dekorative tråde og til fjernelse af PVC/isolationsbelægninger fra kobber og aluminium.
Én procesfamilie, mange metaller.Stål, rustfrit, kobber, messing, aluminium, guld, titanium og de fleste legeringer - både jernholdige og ikke-jernholdige.
Lavere samlede omkostninger end nedstrøms afvisning.At fange en defekt på overfladestadiet koster langt mindre end en kasseret fjeder, en mislykket svejsning eller et skrabet kabel senere.

Materialemuligheder: Tungsten Carbide vs PCD barbermaskiner
|
Attribut |
Tungsten Carbide (TC) |
PCD barbermatrice |
|
Størrelsesområde (typisk) |
0,5–80 mm |
1-20 mm |
|
Enhedsomkostninger |
Sænke |
Højere |
|
Varmemodstand |
Fremragende |
God (med omhu) |
|
Værktøjets levetid |
God |
Længere, mere konsekvent |
|
Trådkonsistens |
God |
Fremragende (snæver tolerance) |
|
Bedst til |
Generelt stål / rustfri / store sektioner |
Kobber, aluminium, høj-carbon, høj volumen præcision |
|
Leveringstid |
Kortere |
Længere forberedelse |
Ansøgninger
Ventil-fjeder wire(bil) - decarb-fri, træthedsbestandig overflade.
Svejsetråd- rene, porøsitetsfrie svejsninger.
Rustfri og kulstofståletråd- præcisionsdele, medicinske.
Kobber / messing / aluminiumtråd- belægningsstrimmel og glansgendannelse.
Kabel & elektronik- pålidelig nedtrækning til fine størrelser.
Produktion og kvalitetskontrol
Virgin wolframcarbid, submikronkorn, HIP-sintret for tæthed og sejhed.
CNC præcisionsbearbejdning + spejlpolering af skærkanten (Ra < 0,2 μm).
PCD-indsatser konstrueret til kantstabilitet og lang, forudsigelig levetid.
100% dimensionel og visuel inspektion før forsendelse; ISO-certificeret kvalitetssystem (siden 2000).
Brugerdefineret geometri bygget til din tråddiameter, materiale, hastighed og påkrævede overflade.
FAQ
1. Hvad er forskellen mellem en barbermatrice og en trådtræksmatrice?
En tegnematricedeformerertråden mindre; en barberingnedskæringeret kontrolleret overfladelag af. Tegning reducerer diameteren; barbering fjerner fejl og urenheder uden at ændre kernedimensionen væsentligt.
2. Hvor meget materiale fjerner en barbermatrice?
Typisk 0,01-0,25 mm overflade, eller 0,02-0,50 mm i forhold til tråddiameter, i en enkelt passage. Skræltillægget er normalt 0,1-0,2 mm.
3. Skal jeg stadig sylte eller afkalke før barbering?
Nej. Draw-peeling kræver intet bejdsebad eller præ-coating - det er en af dens vigtigste procesfordele i forhold til konventionel ståltrådstrækning.
4. Hvilke materialer kan barberes?
Stål, rustfrit stål, kobber, messing, aluminium, guld, titanium og mange legeringer - både jernholdige og ikke-jernholdige.
5. Tungsten carbid eller PCD barbermatrice - hvilken skal jeg vælge?
TC til lavere omkostninger og høje temperaturer; PCD for maksimal konsistens og levetid på kobber-, aluminium- og højkulstofpræcisionstråd.
6. Hvilken kantvinkel skal min barbermatrice have?
Cirka 15 grader for jernholdig tråd og omkring 30 grader for ikke-jernholdig (kobber, messing, aluminium). Vinkel driver kantskarphed vs. kantstyrke.
7. Kan barbering fjerne det afkullede lag på fjederståltråd?
Ja - en defineret barberingsdybde skærer under den afkullede margin, hvilket netop er grunden til, at træk-peeling er standard for ventilfjedertråd.
Populære tags: ståltråd overflade barbering dies, Kina stål wire overflade barbering dies fabrikanter, leverandører, fabrik


